Unilin Panels verdubbelt Master Oak-collectie na groot succes
Na het enorme succes van de Master Oak-collectie, voegt Unilin Panels nu 12 nieuwe, indrukwekkende decors toe aan het bestaande gamma…


In een modern schrijnwerkatelier verloopt de weg van ontwerp naar afgewerkt onderdeel steeds vaker digitaal. Een kast, deur of interieurelement wordt in CAD-software getekend, waarna de nodige bewerkingen worden voorbereid en naar de CNC-machine gestuurd. Toch vormt die overgang niet in elk bedrijf een vlot proces. Wanneer een medewerker voor elk onderdeel afzonderlijk bewerkingsbanen moet programmeren, gereedschappen selecteren en machinecodes controleren, kan de werkvoorbereiding een aanzienlijke tijdsinvestering vragen.
Automatische CAM-software probeert die tussenstap zoveel mogelijk te vereenvoudigen. CAM staat voor Computer-Aided Manufacturing en vertaalt ontwerpgegevens naar concrete machinebewerkingen. Bij automatische CAM-oplossingen gebeurt dat op basis van vooraf ingestelde regels, zonder dat de operator telkens zelf een volledig CNC-programma moet samenstellen via een klassieke programmeerinterface.
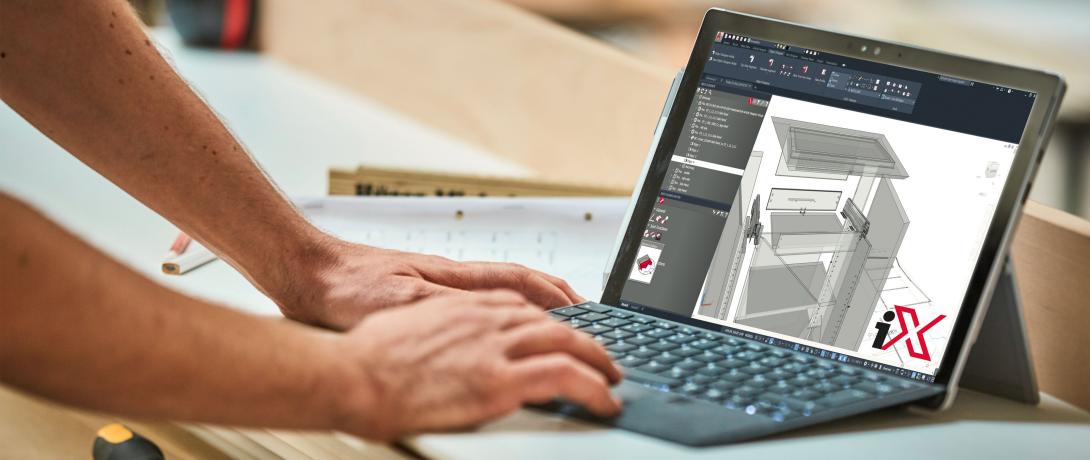
Een goede softwareoplossing moet het volledige proces ondersteunen: planning en presentatie, ontwerp en productie
Een voorbeeld is een softwarepakket dat de geometrie en bewerkingsinformatie uit een CAD-ontwerp interpreteert. Het bepaalt op basis van de beschikbare gereedschappen en de kenmerken van het bewerkingscentrum welke bewerkingen nodig zijn. Vervolgens genereert het automatisch een programma dat de CNC-besturing kan verwerken. Dat kan bijvoorbeeld gaan om boorgaten voor beslag, freesbewerkingen voor verbindingen, groeven of uitsparingen in plaatmateriaal.
Bij zogenoemde black-box-CAM wordt de logica achter die programmatie grotendeels vooraf vastgelegd. Een technicus configureert de software bij de installatie volgens de machine, de gereedschappen en de productieafspraken van het bedrijf. Daarna kan de gebruiker voor geschikte opdrachten met een beperkte tussenkomst productieprogramma's genereren.
Dat betekent niet dat er helemaal geen technische kennis meer nodig is. De automatische programmatie is slechts betrouwbaar wanneer de uitgangsgegevens correct zijn en de ingestelde regels overeenstemmen met de werkelijke productieomstandigheden. Een verkeerde gereedschapskeuze, onjuiste maatvoering of onvolledige bewerkingsinformatie kan nog altijd tot fouten leiden.
Het voordeel van automatische CAM is vooral merkbaar bij terugkerende bewerkingen en opdrachten die vanuit een gestructureerd CAD-model worden opgebouwd. De operator hoeft dan niet telkens opnieuw dezelfde programmatiestappen uit te voeren. Dat verkort de voorbereidingstijd en maakt het eenvoudiger om kleinere reeksen of maatwerk te produceren.
Ook de kans op bepaalde programmeerfouten kan afnemen wanneer vaste bewerkingen consequent volgens dezelfde regels worden gegenereerd. De software kan bovendien worden afgestemd op de gereedschappen die daadwerkelijk in de machine beschikbaar zijn en op de specifieke besturing van het bewerkingscentrum. Daarvoor is een correcte koppeling met de CNC-besturing nodig, doorgaans via een geschikte postprocessor. Die vertaalt de gegenereerde bewerkingen naar de instructies die de machine begrijpt.
Voor een schrijnwerkerij die verschillende CNC-machines gebruikt, is de compatibiliteit met het bestaande machinepark een belangrijk aandachtspunt. Niet elke softwareoplossing stuurt elke machine rechtstreeks aan. Vooraf moet duidelijk zijn welke besturingen, bestandsformaten en bewerkingsmogelijkheden worden ondersteund.
Automatische CAM neemt bovendien niet alle werkvoorbereiding over. De maatvoering, materiaalkeuze, constructieve opbouw en positionering van onderdelen moeten correct worden vastgelegd. Ook de controle van het eerste geproduceerde stuk blijft belangrijk, zeker bij nieuwe producten, afwijkende materialen of complexe verbindingen.
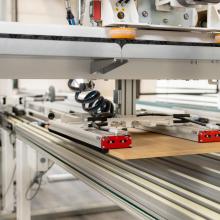
Een CNC-bewerkingscentrum kan verschillende bewerkingen combineren in één machineopstelling. Waar een werkstuk vroeger achtereenvolgens naar een boor-, frees- of andere bewerkingsmachine moest, kunnen geschikte bewerkingen nu in één opspanning worden uitgevoerd. Automatische gereedschapswissels verminderen het aantal manuele tussenkomsten en digitale programma's maken het mogelijk om sneller tussen opdrachten te schakelen.
De winst zit daardoor niet alleen in de bewerkingssnelheid. Ook het verplaatsen en opnieuw positioneren van werkstukken, het instellen van machines en het corrigeren van maatverschillen kunnen minder tijd vragen. Minder handling betekent bovendien minder kans op beschadiging en fouten bij het overnemen van maten.
Vooral bij plaatmateriaal en interieurbouw kan die combinatie interessant zijn. Een CNC-machine kan bijvoorbeeld boringen, groeven en freesbewerkingen uitvoeren voordat een onderdeel naar de volgende productiestap gaat. Bij een goed georganiseerde workflow komen de onderdelen vervolgens in de juiste volgorde terecht bij assemblage en afwerking.
De werkelijke productiviteitswinst hangt echter af van het soort productie. Een bedrijf dat veel identieke onderdelen maakt, kan andere voordelen realiseren dan een atelier dat hoofdzakelijk uniek maatwerk produceert. Ook de machinecapaciteit, het gereedschapsmagazijn, de opspanning, de materiaaltoevoer en de snelheid waarmee de operator de volgende opdracht voorbereidt, spelen mee.
Een snelle machine levert weinig op wanneer ze regelmatig stilstaat omdat tekeningen ontbreken, materiaal niet klaarstaat of onderdelen niet tijdig worden afgevoerd. Hetzelfde geldt wanneer de assemblage of afwerking de hogere productiecapaciteit niet kan volgen.
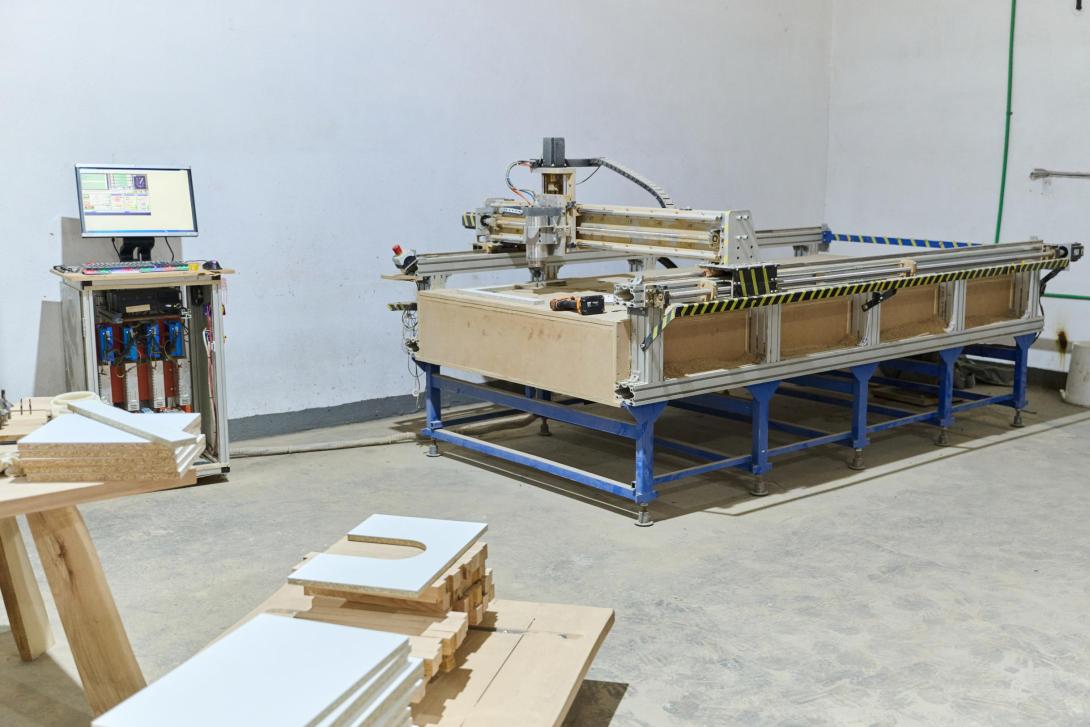
Een CNC-bewerkingscentrum vraagt een aanzienlijke investering. Naast de aankoopprijs moeten ook softwarelicenties, gereedschappen, opleiding, onderhoud, eventuele aanpassingen aan het atelier en de koppeling met het bestaande machinepark worden meegerekend.
De rendabiliteit moet daarom worden beoordeeld op basis van de volledige productieketen. Hoeveel tijd gaat vandaag naar manuele bewerkingen en instellingen? Hoe vaak wordt een machine omgesteld? Hoeveel werkstukken moeten worden herwerkt? En hoeveel bijkomende productie kan het bedrijf daadwerkelijk verkopen?
Een eenvoudige vergelijking van de beschikbare machine-uren voor en na de investering kan een eerste inzicht geven. Daarbij moeten niet alleen de effectieve bewerkingstijden worden vergeleken, maar ook de voorbereiding, het laden en lossen, de stilstand en de controle van de geproduceerde onderdelen.
Automatisering kan de capaciteit verhogen zonder dat het personeelsbestand evenredig moet groeien. Dat voordeel ontstaat evenwel pas wanneer de extra capaciteit aansluit bij de orderportefeuille en de rest van het atelier voldoende werk aankan.
De rendabiliteit moet daarom worden beoordeeld op basis van de volledige productieketen. Hoeveel tijd gaat vandaag naar manuele bewerkingen en instellingen? Hoe vaak wordt een machine omgesteld? Hoeveel werkstukken moeten worden herwerkt? En hoeveel bijkomende productie kan het bedrijf daadwerkelijk verkopen?
Automatische CAM-software en CNC-bewerkingscentra veranderen de inhoud van het werk, maar nemen de nood aan geschoolde medewerkers niet weg. De klassieke programmeerhandelingen kunnen verminderen, terwijl het belang van technische kennis en procescontrole toeneemt.
Een CNC-operator moet nog altijd begrijpen hoe een werkstuk wordt opgespannen, welk gereedschap geschikt is en hoe materiaalsoort en bewerkingsparameters het resultaat beïnvloeden. Ook de herkenning van afwijkingen blijft belangrijk. Een fout in de programmatie of een verkeerde instelling kan niet alleen een werkstuk beschadigen, maar ook gereedschap en machineonderdelen belasten.
Daarnaast moet de operator de kwaliteit controleren. Kloppen de maten? Zitten boringen en uitsparingen op de juiste plaats? Zijn de randen zuiver en komen de bewerkingen overeen met het ontwerp? Vooral bij de eerste stukken van een nieuwe opdracht blijft een gecontroleerde opstart noodzakelijk.
De rol verschuift dus gedeeltelijk van het handmatig schrijven van programma's naar het bewaken van het volledige productieproces. Dat vraagt een combinatie van houtkennis, inzicht in technische tekeningen, machinekennis en digitale vaardigheden.
Die evolutie maakt opleiding des te belangrijker. In Vlaanderen biedt VDAB onder meer opleidingen in CNC-houtbewerking aan. Woodwize organiseert eveneens praktijkgerichte opleidingen rond CAM-programmatie in de houtsector. Zulke trajecten kunnen medewerkers helpen om de basisprincipes van CNC, gereedschapsinstellingen, bewerkingsstrategieën en de koppeling tussen CAD en CAM te begrijpen.
Voor werkgevers is het zinvol om niet alleen de toekomstige operator op te leiden, maar ook medewerkers in de werkvoorbereiding en het atelier vertrouwd te maken met de digitale workflow. Wanneer ontwerp, programmatie en productie onvoldoende op elkaar zijn afgestemd, blijft een deel van de mogelijke tijdwinst onbenut.
De grootste uitdaging is vaak niet de technologie zelf, maar de manier waarop het bedrijf ermee werkt. Een CNC-machine kan sneller produceren, maar heeft correcte digitale gegevens, beschikbaar materiaal en een duidelijke productieplanning nodig. Ook de overdracht tussen tekenaar, werkvoorbereider, operator en assemblage moet goed verlopen.
Bedrijven doen er daarom goed aan om eerst hun bestaande proces in kaart te brengen. Waar ontstaan wachttijden? Welke bewerkingen keren vaak terug? Waar worden maten opnieuw ingevoerd of gegevens handmatig overgenomen? En welke fouten leiden tot de meeste hersteluren?
Pas daarna wordt duidelijk welke automatisering de grootste meerwaarde biedt. Voor het ene atelier is dat automatische CAM, voor het andere een CNC-bewerkingscentrum of een betere koppeling tussen tekenpakket, productie en materiaaloptimalisatie.
Automatisering is geen vervanging van vakmanschap, maar een manier om de beschikbare vakkennis efficiënter in te zetten. De schrijnwerkerij van morgen heeft daarom niet noodzakelijk minder geschoolde medewerkers nodig. Ze heeft vooral medewerkers nodig die naast het ambacht ook de digitale en technische kant van het productieproces beheersen.