Unilin Panels double sa collection Master Oak au vu de son succès
Suite à l'énorme succès de la collection Master Oak, Unilin Panels ajoute 12 nouveaux décors impressionnants, doublant ainsi la gamme…
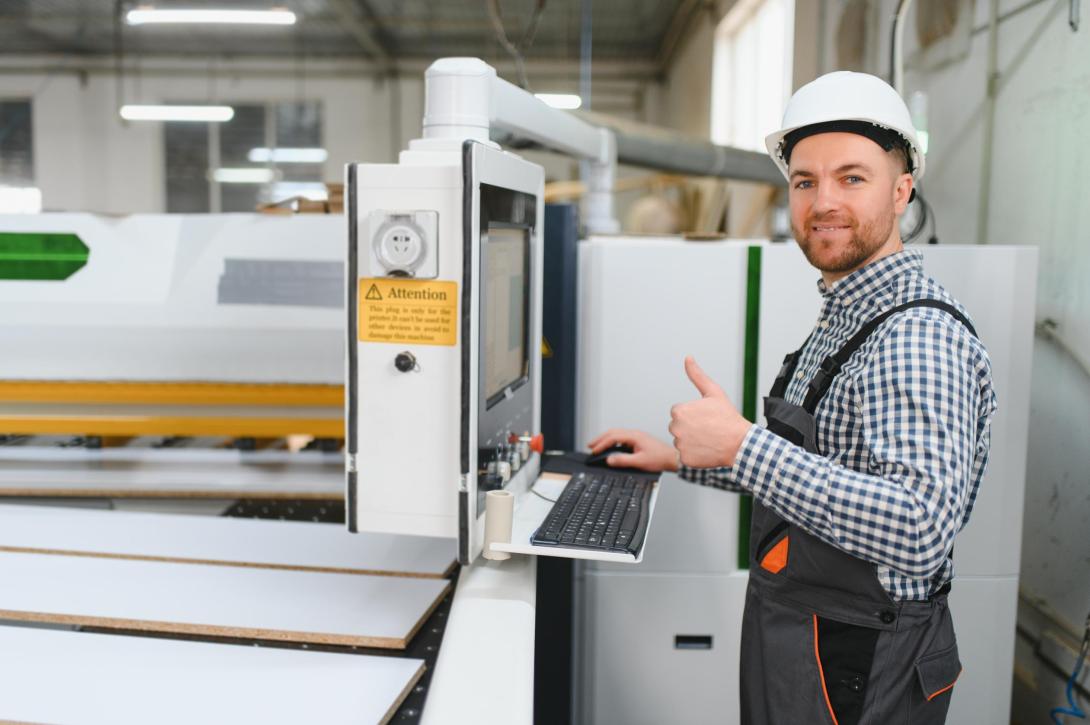


Dans un atelier de menuiserie moderne, le parcours entre la conception et la pièce finie est de plus en plus souvent entièrement numérique. Une armoire, une porte ou un élément d'aménagement intérieur est dessiné à l'aide d'un logiciel de CAO, puis les opérations d'usinage nécessaires sont préparées et transmises à la machine CNC. Cette transition ne se déroule toutefois pas toujours sans difficulté. Lorsqu'un collaborateur doit programmer individuellement les trajectoires d'usinage de chaque pièce, sélectionner les outils et vérifier les codes machine, la préparation de la production peut devenir particulièrement chronophage.
Les logiciels de FAO automatisée visent à simplifier au maximum cette étape intermédiaire. La FAO (fabrication assistée par ordinateur, ou CAM en anglais) consiste à convertir les données de conception en opérations d'usinage concrètes. Avec les solutions de FAO automatisée, cette conversion s'effectue sur la base de règles prédéfinies, sans que l'opérateur doive systématiquement élaborer lui-même un programme CNC complet à l'aide d'une interface de programmation classique.
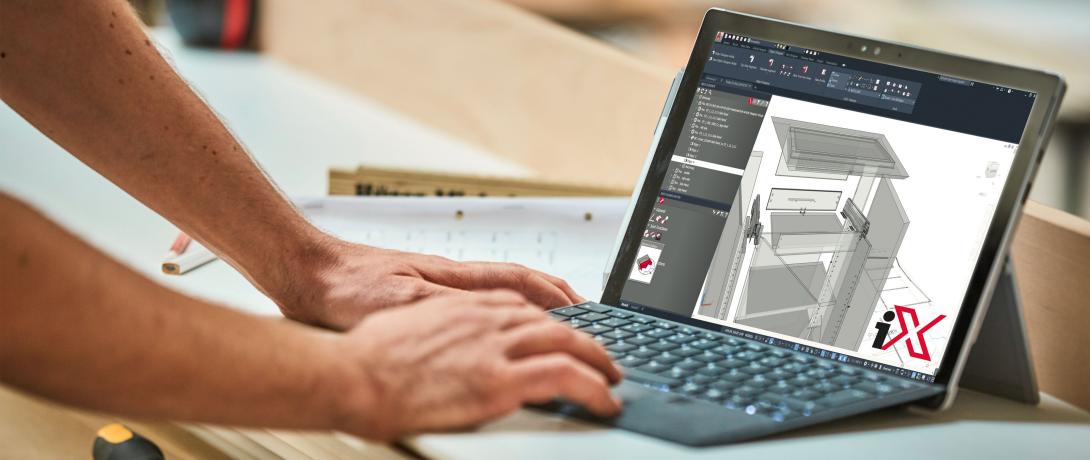
Une bonne solution logicielle doit prendre en charge l'ensemble du processus : planification et présentation, conception et production
Prenons l'exemple d'un logiciel capable d'interpréter la géométrie et les données d'usinage issues d'un modèle CAO. En fonction des outils disponibles et des caractéristiques du centre d'usinage, il détermine les opérations nécessaires, puis génère automatiquement un programme exploitable par la commande numérique de la machine. Il peut s'agir, par exemple, de perçages destinés à recevoir la quincaillerie, de fraisages pour les assemblages, de rainures ou encore d'évidements dans des panneaux.
Dans le cas de la FAO dite « boîte noire » (black-box CAM), la logique de programmation est en grande partie définie à l'avance. Lors de l'installation, un technicien configure le logiciel en fonction de la machine, des outils et des procédures de production de l'entreprise. L'utilisateur peut ensuite générer des programmes de fabrication pour les opérations compatibles, avec un minimum d'interventions.
Cela ne signifie pas pour autant que les compétences techniques deviennent superflues. La programmation automatique n'est fiable que si les données de départ sont correctes et si les règles définies correspondent aux conditions réelles de production. Un mauvais choix d'outil, des dimensions erronées ou des informations d'usinage incomplètes peuvent toujours entraîner des erreurs.
Les avantages de la FAO automatisée se font surtout sentir pour les opérations répétitives et les commandes élaborées à partir d'un modèle CAO structuré. L'opérateur n'a alors plus besoin de répéter les mêmes étapes de programmation pour chaque pièce. Le temps de préparation s'en trouve réduit, ce qui facilite également la fabrication de petites séries ou de pièces sur mesure.
Le risque de certaines erreurs de programmation peut aussi diminuer lorsque les mêmes opérations sont systématiquement générées selon des règles identiques. Le logiciel peut en outre être adapté aux outils réellement disponibles sur la machine et au système de commande propre au centre d'usinage. Cela nécessite une interface adaptée avec la commande CNC, généralement assurée par un postprocesseur. Celui-ci convertit les opérations générées en instructions compréhensibles par la machine.
Pour un atelier de menuiserie utilisant plusieurs machines CNC, la compatibilité avec l'équipement existant constitue un point d'attention majeur. Toutes les solutions logicielles ne permettent pas de piloter directement toutes les machines. Il faut donc vérifier au préalable quels systèmes de commande, formats de fichiers et types d'usinage sont pris en charge.
La FAO automatisée ne prend pas non plus en charge l'intégralité de la préparation de la production. Les dimensions, le choix des matériaux, la conception des assemblages et le positionnement des pièces doivent être correctement définis. Le contrôle de la première pièce produite reste également essentiel, surtout pour les nouveaux produits, les matériaux inhabituels ou les assemblages complexes.
Un centre d'usinage CNC permet de regrouper plusieurs opérations sur une seule machine. Alors qu'une pièce devait auparavant passer successivement par une perceuse, une fraiseuse ou d'autres machines, les opérations compatibles peuvent désormais être réalisées en un seul bridage. Les changements d'outils automatiques réduisent les interventions manuelles, tandis que les programmes numériques permettent de passer plus rapidement d'une commande à l'autre.
Les gains ne concernent donc pas uniquement la vitesse d'usinage. Le déplacement et le repositionnement des pièces, les réglages des machines et la correction des écarts dimensionnels peuvent également demander moins de temps. La réduction des manipulations limite par ailleurs les risques de détérioration et d'erreurs lors du report des dimensions.
Cette combinaison est particulièrement intéressante pour l'usinage de panneaux et l'aménagement intérieur. Une machine CNC peut, par exemple, réaliser des perçages, des rainures et des fraisages avant qu'une pièce ne passe à l'étape suivante de la production. Dans un processus bien organisé, les éléments sont ensuite acheminés dans le bon ordre vers les postes d'assemblage et de finition.
Les gains de productivité réels dépendent toutefois du type de production. Une entreprise fabriquant de nombreuses pièces identiques ne tirera pas nécessairement les mêmes avantages qu'un atelier spécialisé dans les réalisations uniques sur mesure. La capacité de la machine, le magasin d'outils, le système de bridage, l'alimentation en matériaux et la rapidité avec laquelle l'opérateur prépare la commande suivante entrent également en ligne de compte.
Une machine rapide présente peu d'intérêt si elle s'arrête régulièrement parce que les plans manquent, que les matériaux ne sont pas prêts ou que les pièces usinées ne sont pas évacuées à temps. Il en va de même lorsque les postes d'assemblage ou de finition ne peuvent pas absorber l'augmentation de la cadence de production.
Un centre d'usinage CNC représente un investissement conséquent. Outre son prix d'achat, il faut tenir compte des licences logicielles, des outils, de la formation, de l'entretien, des éventuelles adaptations de l'atelier et de l'intégration au parc de machines existant.
La rentabilité doit donc être évaluée à l'échelle de l'ensemble de la chaîne de production. Combien de temps est actuellement consacré aux opérations manuelles et aux réglages ? À quelle fréquence faut-il reconfigurer une machine ? Combien de pièces nécessitent des retouches ? Et quel volume de production supplémentaire l'entreprise est-elle réellement en mesure de vendre ?
Une simple comparaison des heures de fonctionnement disponibles avant et après l'investissement peut fournir une première indication. Il faut toutefois prendre en compte non seulement les temps d'usinage proprement dits, mais aussi la préparation, le chargement et le déchargement, les temps d'arrêt et le contrôle des pièces produites.
L'automatisation peut augmenter la capacité de production sans nécessiter une hausse proportionnelle des effectifs. Cet avantage ne se concrétise cependant que si cette capacité supplémentaire correspond au carnet de commandes et si les autres postes de l'atelier sont capables de suivre le rythme.
La rentabilité doit donc être évaluée à l'échelle de l'ensemble de la chaîne de production. Combien de temps est actuellement consacré aux opérations manuelles et aux réglages ? À quelle fréquence faut-il reconfigurer une machine ? Combien de pièces nécessitent des retouches ? Et quel volume de production supplémentaire l'entreprise est-elle réellement en mesure de vendre ?
Les logiciels de FAO automatisée et les centres d'usinage CNC transforment le contenu du travail, mais ne suppriment pas le besoin de personnel qualifié. Les tâches de programmation classiques peuvent diminuer, tandis que les connaissances techniques et le contrôle des processus prennent davantage d'importance.
Un opérateur CNC doit toujours comprendre comment brider une pièce, quel outil utiliser et comment la nature du matériau et les paramètres d'usinage influencent le résultat. Il doit également savoir détecter les anomalies. Une erreur de programmation ou un mauvais réglage peut non seulement endommager une pièce, mais aussi soumettre les outils et certains composants de la machine à des contraintes excessives.
L'opérateur doit par ailleurs contrôler la qualité. Les dimensions sont-elles correctes ? Les perçages et les évidements sont-ils bien positionnés ? Les chants sont-ils nets et les opérations d'usinage correspondent-elles au plan ? Un démarrage sous contrôle reste indispensable, en particulier lors de la fabrication des premières pièces d'une nouvelle commande.
Le rôle de l'opérateur évolue donc en partie : il ne s'agit plus seulement de rédiger manuellement des programmes, mais de superviser l'ensemble du processus de production. Cela exige une combinaison de connaissances du bois, de compétences en lecture de plans techniques, de maîtrise des machines et d'aptitudes numériques.
Cette évolution rend la formation d'autant plus essentielle. En Flandre, le VDAB propose notamment des formations à l'usinage CNC du bois. Woodwize organise également des formations pratiques consacrées à la programmation FAO dans le secteur du bois. Ces parcours peuvent aider les collaborateurs à comprendre les principes fondamentaux de la CNC, le réglage des outils, les stratégies d'usinage et les liens entre CAO et FAO.
Pour les employeurs, il est utile de former non seulement les futurs opérateurs, mais aussi de familiariser les collaborateurs chargés de la préparation de la production et ceux de l'atelier avec le processus numérique. Lorsque la conception, la programmation et la fabrication ne sont pas suffisamment coordonnées, une partie des gains de temps potentiels reste inexploitée.
Le principal défi ne réside souvent pas dans la technologie elle-même, mais dans la manière dont l'entreprise l'intègre à son fonctionnement. Une machine CNC peut produire plus rapidement, mais elle a besoin de données numériques fiables, de matériaux disponibles et d'un planning de production clair. La transmission des informations entre le dessinateur, le préparateur de production, l'opérateur et les équipes d'assemblage doit également être efficace.
Les entreprises ont donc tout intérêt à commencer par analyser leurs processus existants. Où se situent les temps d'attente ? Quelles opérations reviennent fréquemment ? À quelles étapes les dimensions sont-elles saisies plusieurs fois ou les données retranscrites manuellement ? Et quelles erreurs génèrent le plus d'heures de reprise ?
Ce n'est qu'ensuite qu'il devient possible de déterminer quelles solutions d'automatisation apportent la plus grande valeur ajoutée. Pour un atelier, il s'agira de la FAO automatisée ; pour un autre, d'un centre d'usinage CNC ou d'une meilleure intégration entre le logiciel de dessin, la production et l'optimisation de l'utilisation des matériaux.
L'automatisation ne remplace pas le savoir-faire, mais permet de mettre plus efficacement à profit les compétences disponibles. L'atelier de menuiserie de demain n'aura donc pas nécessairement besoin de moins de personnel qualifié. Il aura surtout besoin de collaborateurs capables de maîtriser, en plus de leur métier, les dimensions numériques et techniques du processus de production.